
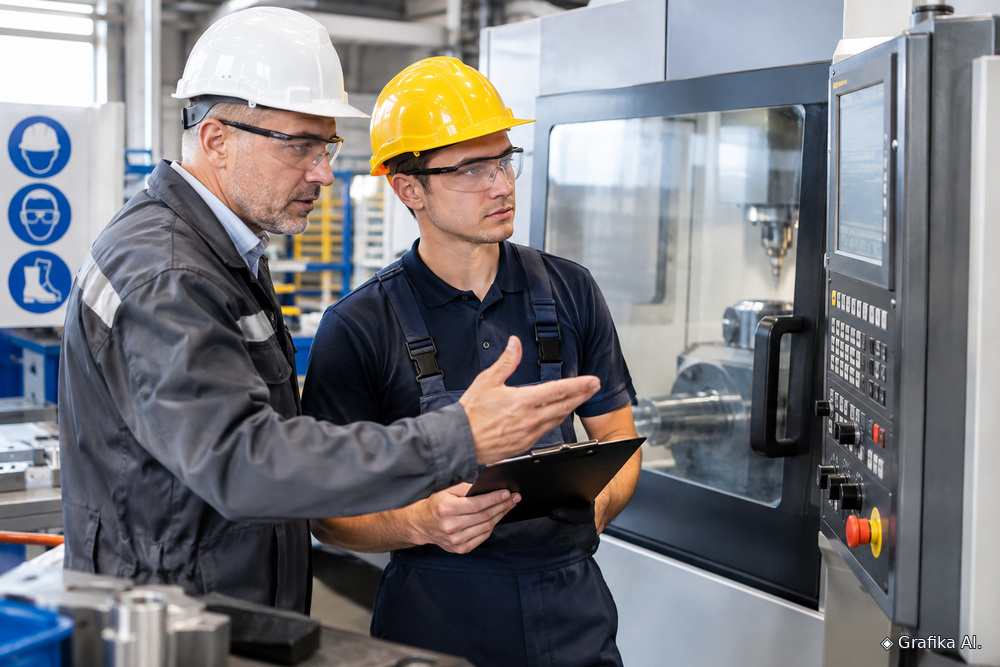
Jakie zagadnienia powinno obejmować szkolenie BHP dla operatorów maszyn
Operator prasy hydraulicznej może bezbłędnie obsługiwać panel sterowania, a mimo to nie wiedzieć, co zrobić, gdy detal zablokuje się między elementami roboczymi. Taka luka w przygotowaniu bywa groźniejsza niż brak doświadczenia. Szkolenie BHP dla operatorów maszyn powinno obejmować nie tylko przepisy, ale przede wszystkim rzeczywiste zagrożenia, bezpieczne metody pracy, obsługę zabezpieczeń i postępowanie podczas awarii. Innego przygotowania wymaga pracownik obsługujący tokarkę CNC, innego operator wtryskarki czy zautomatyzowanej linii pakującej. Dlatego program szkolenia musi wynikać z dokumentacji technicznej urządzenia, oceny ryzyka zawodowego oraz czynności wykonywanych na konkretnym stanowisku.
Zagrożenia na stanowisku operatora i zasady bezpiecznej obsługi maszyn
Podstawą szkolenia jest rozpoznawanie zagrożeń związanych z pracą maszyny. Operator musi rozumieć nie tylko, które elementy urządzenia są niebezpieczne, ale również kiedy dochodzi do kontaktu z nimi. Najwięcej problemów sprawiają czynności wykonywane poza standardowym cyklem produkcyjnym: czyszczenie, przezbrajanie, wymiana narzędzi i usuwanie zacięć.
Program powinien uwzględniać następujące zagadnienia:
- Zagrożenia mechaniczne – pochwycenie odzieży przez obracające się elementy, zmiażdżenie dłoni, przecięcie, uderzenie odłamkiem materiału oraz przygniecenie przemieszczającą się częścią maszyny.
- Zagrożenia elektryczne – uszkodzone przewody, niesprawne instalacje, niewłaściwe podłączanie urządzeń oraz ryzyko porażenia podczas nieuprawnionych napraw.
- Czynniki szkodliwe i uciążliwe – hałas, drgania, pyły, wysokie temperatury, mgły olejowe oraz kontakt z chłodziwami i substancjami chemicznymi.
- Zabezpieczenia techniczne – działanie osłon, blokad, kurtyn świetlnych, czujników bezpieczeństwa i urządzeń zatrzymania awaryjnego.
- Ergonomię stanowiska – prawidłowe podnoszenie i przemieszczanie materiałów, ustawienie elementów sterowniczych oraz ograniczanie przeciążeń układu mięśniowo-szkieletowego.
- Środki ochrony indywidualnej – dobór okularów, ochronników słuchu, obuwia i odzieży ochronnej do rodzaju wykonywanej pracy.
Szczególnie ważne jest wyjaśnienie, że środek ochronny odpowiedni przy jednej czynności może być niebezpieczny podczas innej. Przykładem są rękawice robocze przy obsłudze tokarki. Chronią dłonie podczas przenoszenia ostrych detali, ale przy pracy blisko obracającego się uchwytu mogą zostać pochwycone przez maszynę. Operator powinien wiedzieć, kiedy należy je stosować, a kiedy kontakt z wirującymi elementami wyklucza ich używanie.
Podobne zależności występują przy prasach hydraulicznych. Zabezpieczenie strefy zgniotu wymaga odpowiednio dobranych osłon lub urządzeń ochronnych. Samo ostrzeżenie pracownika przed wkładaniem dłoni pod stempel nie jest wystarczającym rozwiązaniem.
Priorytetem jest eliminowanie zagrożeń i stosowanie zabezpieczeń technicznych, a dopiero później uzupełnianie ochrony instrukcjami oraz środkami indywidualnymi. Przykładowo zamontowanie odpowiedniej osłony ruchomych elementów jest skuteczniejsze niż poleganie wyłącznie na ostrożności operatora.
Nie każde zabezpieczenie można jednak zastosować w identyczny sposób. Osłona stała sprawdza się tam, gdzie dostęp do części niebezpiecznych jest potrzebny sporadycznie. Przy częstym przezbrajaniu konieczne mogą być osłony ruchome z blokadą albo inne rozwiązania przewidziane dla konkretnej maszyny. O wyborze decydują częstotliwość dostępu do strefy zagrożenia, rodzaj ruchu urządzenia, czas zatrzymania i ocena ryzyka.
Szkolenie musi również określać sytuacje wymagające natychmiastowego wstrzymania pracy. Uszkodzona osłona, niesprawna blokada, nietypowe drgania czy wyciek oleju hydraulicznego nie są drobnymi niedogodnościami, które można przeczekać do końca zmiany. Jeżeli usterka stwarza zagrożenie, maszynę należy zatrzymać, zabezpieczyć przed nieuprawnionym uruchomieniem i zgłosić problem przełożonemu.
Instruktaż praktyczny, procedury awaryjne i pierwsza pomoc
Najważniejszym sprawdzianem przygotowania operatora jest umiejętność bezpiecznego wykonania pracy przy rzeczywistym urządzeniu. Nawet szczegółowy wykład nie zastąpi ćwiczeń obejmujących rozruch, zatrzymanie, zmianę ustawień oraz reagowanie na nieprawidłowości.
Zgodnie z rozporządzeniem w sprawie szkolenia w dziedzinie bezpieczeństwa i higieny pracy szkolenie wstępne obejmuje:
- Instruktaż ogólny – minimum 3 godziny lekcyjne, poświęcone podstawowym przepisom BHP, zasadom obowiązującym w zakładzie oraz postępowaniu w razie wypadku.
- Instruktaż stanowiskowy – minimum 8 godzin lekcyjnych dla typowych stanowisk robotniczych, obejmujący omówienie zagrożeń, pokaz, ćwiczenia i sprawdzenie umiejętności.
Godzina lekcyjna trwa 45 minut. Minimalny czas instruktażu stanowiskowego odpowiada więc 6 godzinom zegarowym zajęć. Nie oznacza to jednak, że po takim czasie każdy pracownik jest gotowy do samodzielnej obsługi skomplikowanego urządzenia.
Przy prostej maszynie o niewielkiej liczbie operacji taki wymiar szkolenia może wystarczyć. Przy zautomatyzowanej linii z robotami, podajnikami pneumatycznymi i kilkoma trybami pracy potrzebne może być znacznie dłuższe wdrożenie. Decyzja powinna zależeć od stopnia skomplikowania urządzenia, doświadczenia pracownika i liczby czynności stwarzających zagrożenie.
Prawidłowy instruktaż obejmuje pokaz wykonany przez instruktora, próbne czynności operatora, samodzielną pracę pod nadzorem oraz końcową ocenę umiejętności. W praktyce należy sprawdzić, czy pracownik potrafi:
- skontrolować stan osłon i zabezpieczeń przed uruchomieniem;
- przygotować stanowisko i prawidłowo uruchomić maszynę;
- bezpiecznie podawać materiał oraz odbierać gotowe elementy;
- reagować na alarmy, zacięcia i nietypowe zachowanie urządzenia;
- wykonać bezpieczne zatrzymanie oraz rozpoznać sytuacje wymagające odłączenia energii;
- wskazać, których napraw i regulacji nie wolno mu wykonywać samodzielnie.
Szczególnego omówienia wymaga zabezpieczenie przed nieoczekiwanym uruchomieniem maszyny. Samo naciśnięcie przycisku zatrzymania awaryjnego nie gwarantuje usunięcia wszystkich zagrożeń. W instalacji pneumatycznej może pozostać sprężone powietrze, w hydraulicznej ciśnienie, a uniesione elementy mogą opaść pod wpływem grawitacji.
Dobrym przykładem jest przenośnik, na którym zakleszczyło się opakowanie. Operator naciska STOP i próbuje wyjąć przedmiot ręką. Problem pojawia się, gdy układ zostaje ponownie uruchomiony albo sąsiedni mechanizm nadal może wykonać ruch.
W takich sytuacjach stosuje się odpowiednie procedury odłączania i zabezpieczania źródeł energii, często określane jako LOTO (Lockout/Tagout). Obejmują one identyfikację energii, jej odłączenie, zabezpieczenie przed ponownym załączeniem i sprawdzenie bezpiecznego stanu urządzenia.
Nie oznacza to, że każda korekta ustawień musi wiązać się z pełnym odłączeniem maszyny. Niektóre urządzenia posiadają specjalne tryby nastawcze z ograniczoną prędkością lub dodatkowymi zabezpieczeniami. Można ich używać wyłącznie do czynności dopuszczonych przez producenta i ocenę ryzyka. Omijanie blokad w celu skrócenia przestoju nie jest akceptowalnym sposobem organizacji pracy.
Kolejnym obowiązkowym zagadnieniem jest reagowanie na wypadki. Operator powinien znać lokalizację apteczki, wyłączników awaryjnych, dróg ewakuacyjnych oraz sposób wezwania pomocy pod numerem 112. Trzeba też przećwiczyć zasady udzielania pierwszej pomocy, zwłaszcza tam, gdzie istnieje ryzyko krwotoków, zmiażdżeń i oparzeń.
W dużych zakładach istotnym szczegółem jest wskazanie dokładnego miejsca zdarzenia. Informacja, że wypadek nastąpił „na produkcji”, niewiele mówi zespołowi ratowniczemu. Pracownik powinien umieć podać numer hali, oznaczenie linii i najbliższą drogę dostępu.
Terminy szkoleń BHP, wymagane uprawnienia i dokumentacja
Szkolenie BHP należy przeprowadzić przed dopuszczeniem pracownika do pracy, a zakres instruktażu musi odpowiadać obsługiwanemu urządzeniu. Wieloletni staż zawodowy nie zwalnia automatycznie z obowiązku zapoznania się z zagrożeniami nowego stanowiska.
Istotne jest też rozróżnienie pomiędzy szkoleniem BHP a kwalifikacjami zawodowymi. Operator standardowej obrabiarki CNC co do zasady nie potrzebuje osobnego zaświadczenia UDT tylko dlatego, że obsługuje taką maszynę. Inaczej jest w przypadku suwnic, podestów ruchomych i wózków jezdniowych podnośnikowych z mechanicznym napędem podnoszenia, których obsługa wymaga odpowiednich kwalifikacji zgodnie z przepisami o dozorze technicznym.
W branży budowlanej obowiązują dodatkowe wymagania dotyczące określonych maszyn do robót ziemnych, budowlanych i drogowych. W przypadku urządzeń objętych tymi przepisami konieczne jest ukończenie odpowiedniego szkolenia i zdanie egzaminu kwalifikacyjnego.
Uprawnienia operatora nie zastępują szkolenia BHP, podobnie jak ukończenie szkolenia BHP nie daje automatycznie prawa do obsługi urządzenia wymagającego odrębnych kwalifikacji.
Dla operatorów zatrudnionych na stanowiskach robotniczych przepisy przewidują konkretne terminy szkoleń okresowych:
- Pierwsze szkolenie okresowe – nie później niż 12 miesięcy od rozpoczęcia pracy na stanowisku.
- Kolejne szkolenia okresowe – nie rzadziej niż raz na 3 lata.
- Prace szczególnie niebezpieczne – szkolenie okresowe nie rzadziej niż raz w roku.
Szkolenie okresowe pracowników na stanowiskach robotniczych trwa minimum 8 godzin lekcyjnych i jest przeprowadzane w formie instruktażu. Powinno obejmować aktualne przepisy, zagrożenia na stanowisku, postępowanie w sytuacjach awaryjnych oraz analizę przyczyn charakterystycznych wypadków.
Nie każda obsługa maszyny jest automatycznie pracą szczególnie niebezpieczną. O zakwalifikowaniu czynności decyduje ich rzeczywisty charakter i odpowiednie przepisy. Pracodawca ustala częstotliwość szkoleń po konsultacji z pracownikami lub ich przedstawicielami, uwzględniając warunki pracy i obowiązujące minimalne wymagania.
Ważne ograniczenie dotyczy formy szkolenia. Sam kurs internetowy zakończony testem nie zastępuje wymaganego instruktażu okresowego pracowników na stanowiskach robotniczych. Materiały cyfrowe mogą wspomagać naukę, ale nie eliminują konieczności zastosowania właściwej formy szkolenia.
Osobnym zagadnieniem jest ponowny instruktaż po zmianie wyposażenia lub procesu produkcyjnego. Przykładowo zakład montuje robota przemysłowego przy dotychczas obsługiwanej obrabiarce. Operator zna proces obróbki, lecz musi nauczyć się nowych zasad dostępu do strefy robota, reagowania na zatrzymanie i ponownego uruchamiania całego stanowiska.
Nie należy czekać do kolejnego szkolenia okresowego, jeśli nowe warunki wprowadzają dodatkowe zagrożenia. Trzeba przeprowadzić instruktaż przygotowujący do bezpiecznej pracy po zmianach. Jego czas i zakres powinny wynikać z charakteru wprowadzonych modyfikacji.
Inaczej wygląda sytuacja przy wymianie zużytego elementu na identyczny, bez zmiany sposobu obsługi i ryzyka zawodowego. Nie każda czynność serwisowa oznacza potrzebę powtarzania pełnego instruktażu. Podstawą decyzji powinno być ustalenie, czy zmieniły się warunki bezpiecznego wykonywania pracy.
W dokumentacji szkoleniowej należy zadbać o kartę szkolenia wstępnego, właściwe programy instruktażu i zaświadczenia ze szkoleń okresowych. Instruktaż stanowiskowy kończy się sprawdzianem wiedzy i umiejętności, stanowiącym podstawę dopuszczenia do pracy.
Od 12 grudnia 2025 roku przepisy dopuszczają papierowe lub elektroniczne potwierdzanie odbycia instruktażu, jego przeprowadzenia oraz dopuszczenia pracownika do pracy. Przy potwierdzeniu elektronicznym pracodawca musi sporządzić odpowiednią adnotację w karcie szkolenia wstępnego i dołączyć wymagane potwierdzenia. Dokumentację przechowuje się w aktach osobowych.
Przy wyborze organizatora szkolenia należy zweryfikować przede wszystkim możliwość dopasowania programu do maszyn wykorzystywanych w zakładzie. Najtańszy, identyczny wykład dla operatorów tokarek, pras i linii pakujących może spełniać część wymagań formalnych, ale nie zastąpi dobrze przeprowadzonego instruktażu stanowiskowego.
FAQ – najczęstsze pytania o szkolenia BHP operatorów maszyn
Czy każdy operator musi przejść instruktaż stanowiskowy?
Tak, pracownik zatrudniony na stanowisku robotniczym musi odbyć instruktaż przed dopuszczeniem do pracy. Jeżeli obsługuje kilka różnych stanowisk, szkolenie powinno obejmować każde z nich.
Ile trwa szkolenie wstępne BHP dla operatora maszyny?
Instruktaż ogólny trwa minimum 3 godziny lekcyjne, a instruktaż stanowiskowy na typowym stanowisku robotniczym minimum 8 godzin lekcyjnych. Przy skomplikowanych urządzeniach czas przygotowania może być dłuższy.
Czy szkolenie BHP daje uprawnienia do obsługi wózka widłowego?
Nie. Do obsługi wózków jezdniowych podnośnikowych objętych wymaganiami dozoru technicznego potrzebne są odpowiednie kwalifikacje. Szkolenie BHP jest odrębnym obowiązkiem.
Czy szkolenie okresowe operatora może odbyć się całkowicie online?
Samo samokształcenie internetowe nie jest właściwą formą szkolenia okresowego dla pracowników na stanowiskach robotniczych. Przepisy wymagają instruktażu, którego program obejmuje również zagadnienia praktyczne.
Czy po zakupie nowej maszyny trzeba ponownie przeszkolić pracownika?
Tak, jeśli wprowadzenie urządzenia zmienia warunki pracy. Zakres dodatkowego instruktażu powinien odpowiadać nowym zagrożeniom, sposobowi obsługi i zastosowanym zabezpieczeniom.
Co należy sprawdzić w pierwszej kolejności przy organizacji szkoleń BHP?
Zacznij od zestawienia listy maszyn z wykazem operatorów i dokumentacją ich instruktażu stanowiskowego. W pierwszej kolejności usuń sytuacje, w których pracownik obsługuje urządzenie bez odpowiedniego przygotowania lub nie zna procedury bezpiecznego zatrzymania i zabezpieczenia maszyny. Dopiero po wyeliminowaniu tych zagrożeń zajmij się aktualizacją harmonogramu szkoleń okresowych.
Więcej informacji na: szkolenia bhp Zabrze
Dodaj komentarz